(建议收藏)电泳漆膜常见8种缺陷及对策
电泳涂装生产中,80%的电泳漆膜缺陷,根源都在前处理和现场管理。以下汇总了8种常见漆膜缺陷,从现象、成因到对策逐一拆解,可供一线排故参考。
一、缩孔
现象:漆膜表面出现大小不一的圆形凹陷,边缘凸起,形似火山口;若中心伴有固体颗粒则称为鱼眼。
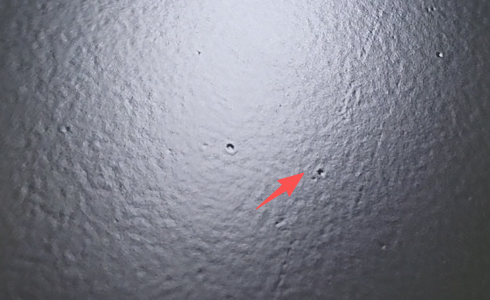
成因:缩孔主要由槽液被油污、硅酮、蜡质或粉尘污染所致。前处理除油不彻底,工件带入油脂;烘箱或固化炉内润滑油滴落;槽液循环过滤系统失效;以及环境空气中漂浮的油雾或硅酮颗粒,均会显著降低漆膜表面张力,形成缩孔。
对策:加强前处理除油工序,定期检测除油液浓度与温度;杜绝硅酮类物质进入涂装车间;检查烘箱循环风机与加热元件,防止油污滴落;强化槽液过滤,采用超滤与袋式过滤组合,必要时投加吸油材料或进行槽液更新。
二、针孔
现象:漆膜表面出现细小如针尖的孔洞,有时密集分布,严重时呈橘皮状并伴随针孔。
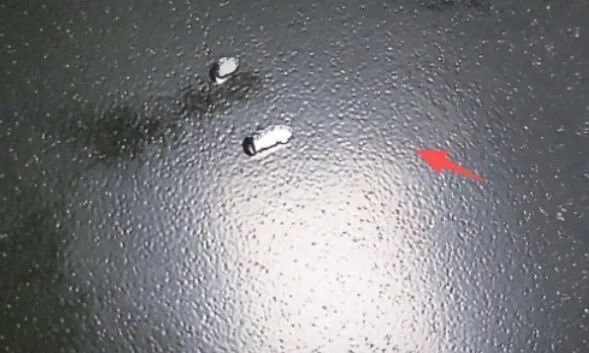
成因:针孔可分为两类。第一类为气泡型针孔:槽液循环不足、电泳电压过高导致电解反应剧烈产生大量气体、工件入槽时带入空气、槽液表面张力过大使气泡不易脱附,气泡被漆膜包裹后固化破裂形成针孔。第二类为溶剂型针孔:湿膜闪干时间不足、溶剂未及时挥发,烘烤时溶剂集中逸出形成针孔。此外,槽液中杂质离子浓度过高会加剧电解产气,同样诱发针孔。
对策:优化槽液循环,保证液面流速均匀,消除死角;适当降低电泳电压,尤其是入槽段电压,采用分段升压方式;工件入槽时倾斜角度,避免大面积水平面朝上;添加适量消泡剂或调整槽液溶剂含量,降低表面张力;确保湿膜在烘烤前有足够的闪干时间与温度。
三、颗粒
现象:漆膜表面附着有凸起的颗粒状异物,手感粗糙,影响外观与防腐性能。
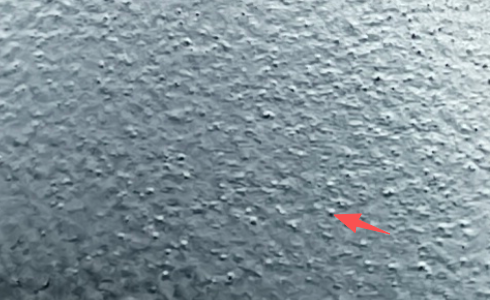
成因:颗粒来源于槽液中的固体杂质,如磷化渣、未溶解的颜料、灰尘、纤维、以及工件上未除净的焊渣或铁屑。槽液过滤精度不足、循环泵磨损产生金属屑、烘箱内壁剥落物、以及环境洁净度差,均是颗粒的来源。
对策:提高槽液过滤精度,采用多层袋式过滤或滤芯过滤,定期更换滤袋;加强前处理水洗,防止磷化渣带入电泳槽;检查循环泵与管道,避免磨损物进入槽液;保持车间正压与空气过滤,减少灰尘;烘箱内壁采用不剥落涂层,定期清洁。
四、膜厚不均
现象:工件不同部位的漆膜厚度差异明显,内腔、边角处膜厚偏薄,而外表面或尖端处偏厚。
成因:电泳涂装中,电场分布不均导致漆膜厚度差异。工件形状复杂、内腔屏蔽效应强、槽液电导率过高、电压设定不当、以及工件悬挂方式不合理,均会造成膜厚不均。槽液温度过高也会加速电沉积,使尖端处膜厚增长过快。
对策:优化工件悬挂方式,合理设置辅助电极,改善内腔电场分布;调整槽液电导率与固体分至工艺范围;采用分段电压控制,入槽段低电压,后段逐步升高;控制槽液温度稳定;对膜厚要求高的工件,可适当延长电泳时间或调整极比。
五、漆膜粗糙
现象:漆膜表面呈现细微的凹凸不平,类似橘皮或砂纸状,光泽度下降。
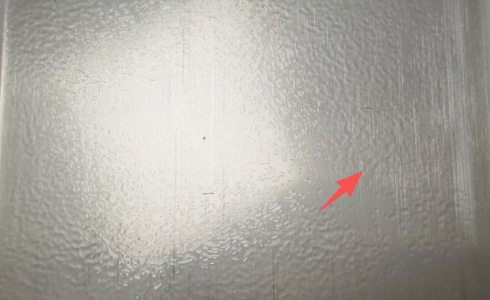
成因:粗糙多与槽液颜料分散不良、树脂溶解不充分、槽液老化或pH值失控有关。此外,电泳过程中电解反应过剧,产生大量气体冲刷湿膜,也会导致表面粗糙。烘烤升温过快,漆膜流平不足,同样会形成粗糙。
对策:定期检测槽液pH值、固体分、灰分与溶剂含量,及时调整;加强槽液循环与过滤,防止颜料沉降结块;控制电泳电压与槽液温度,避免电解反应过剧;优化烘烤曲线,适当延长升温段,给予漆膜充分流平时间;必要时补充新鲜槽液或更换部分超滤液。
六、水痕
现象:漆膜表面出现条状或点状的水渍痕迹,边缘清晰,有时伴随轻微失光。
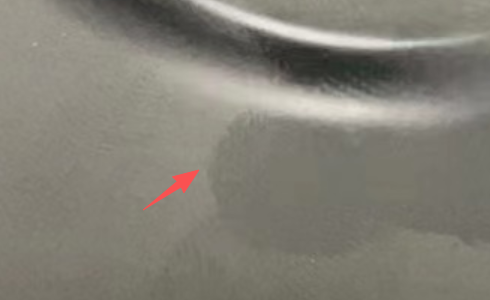
成因:水痕主要出现在电泳后水洗或湿膜闪干阶段。水洗水质差、电导率高、水洗后工件表面残留水珠未及时吹干或烘干,水分蒸发后留下盐分或杂质,形成水痕。闪干区湿度大、温度低,水分挥发缓慢,也会加重水痕。
对策:使用去离子水或超滤液进行最终水洗,控制电导率在工艺范围内;水洗后采用压缩空气吹干工件表面与内腔积水;提高闪干区温度与空气流通,降低湿度;确保烘烤前工件表面无可见水珠。
七、阴阳面
现象:漆膜表面出现明显的明暗差异,一侧光亮饱满,另一侧暗淡发白,整体色泽不均匀。
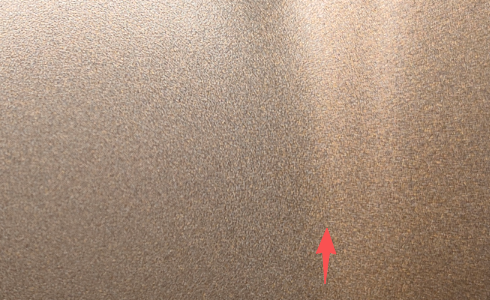
成因:阴阳面多因电泳过程中电场分布不均导致。工件形状复杂、悬挂方式不当、极间距不合理,均会使局部电流密度差异过大,漆膜厚度不均。槽液温度、固体分偏低或搅拌不充分,也会加剧阴阳面。烘干时受热不均同样会造成光泽差异。
对策:优化工件悬挂方式,合理调整极间距与极比,确保电场分布均匀;提高槽液固体分与温度至工艺范围,加强槽液循环搅拌;改善烘干条件,保证工件各部位受热一致。
八、附着力不良
现象:漆膜与底材之间结合力差,划格试验或冲击试验后出现脱落、起皮。
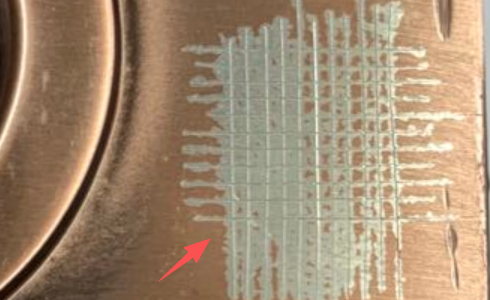
成因:附着力不良与前处理质量密切相关。化学转化膜疏松、多孔、含渣,或除油不彻底,均会降低漆膜附着力。槽液pH值异常、溶剂含量过高、固化不足,也会导致附着力下降。此外,底材表面锈蚀未除净,同样影响结合力。
对策:严格控制前处理工艺,确保化学转换膜致密、均匀、无挂灰;加强除油与酸洗,彻底去除锈蚀与油污;调整槽液pH值与溶剂含量至工艺范围;保证烘烤固化条件,使漆膜充分交联;对附着力要求高的工件,可增加前处理活化或调整化学皮膜剂配方。